Savez-vous ce qui limite la performance de votre système ?
Votre produit ou équipement ne répond pas pleinement aux performances attendues. Nous le mesurons en conditions réelles, nous identifions ce qui limite sa performance, puis nous documentons la correction à engager.
Des mesures fiables, en conditions réelles
Une mesure n'est utile que si elle est fiable, reproductible et représentative de l'usage réel. Nos protocoles sont conçus pour être déployés hors du laboratoire : à bord d'un train en circulation, sur une piste d'essai ou dans un environnement industriel en production.
Nous nous appuyons sur MatFRF, notre outil interne de mesure et d'analyse, capable d'acquérir plus de 48 voies synchronisées à partir d'une interface audio numérique standard. Cette architecture légère nous permet d'instrumenter directement sur site des systèmes complexes, comme un véhicule ou une voiture ferroviaire.
Nos rapports documentent les résultats, mais aussi la méthode, les conditions d'essai et les limites d'interprétation. Cette traçabilité garantit la reproductibilité des mesures et permet de comparer les performances dans le temps.
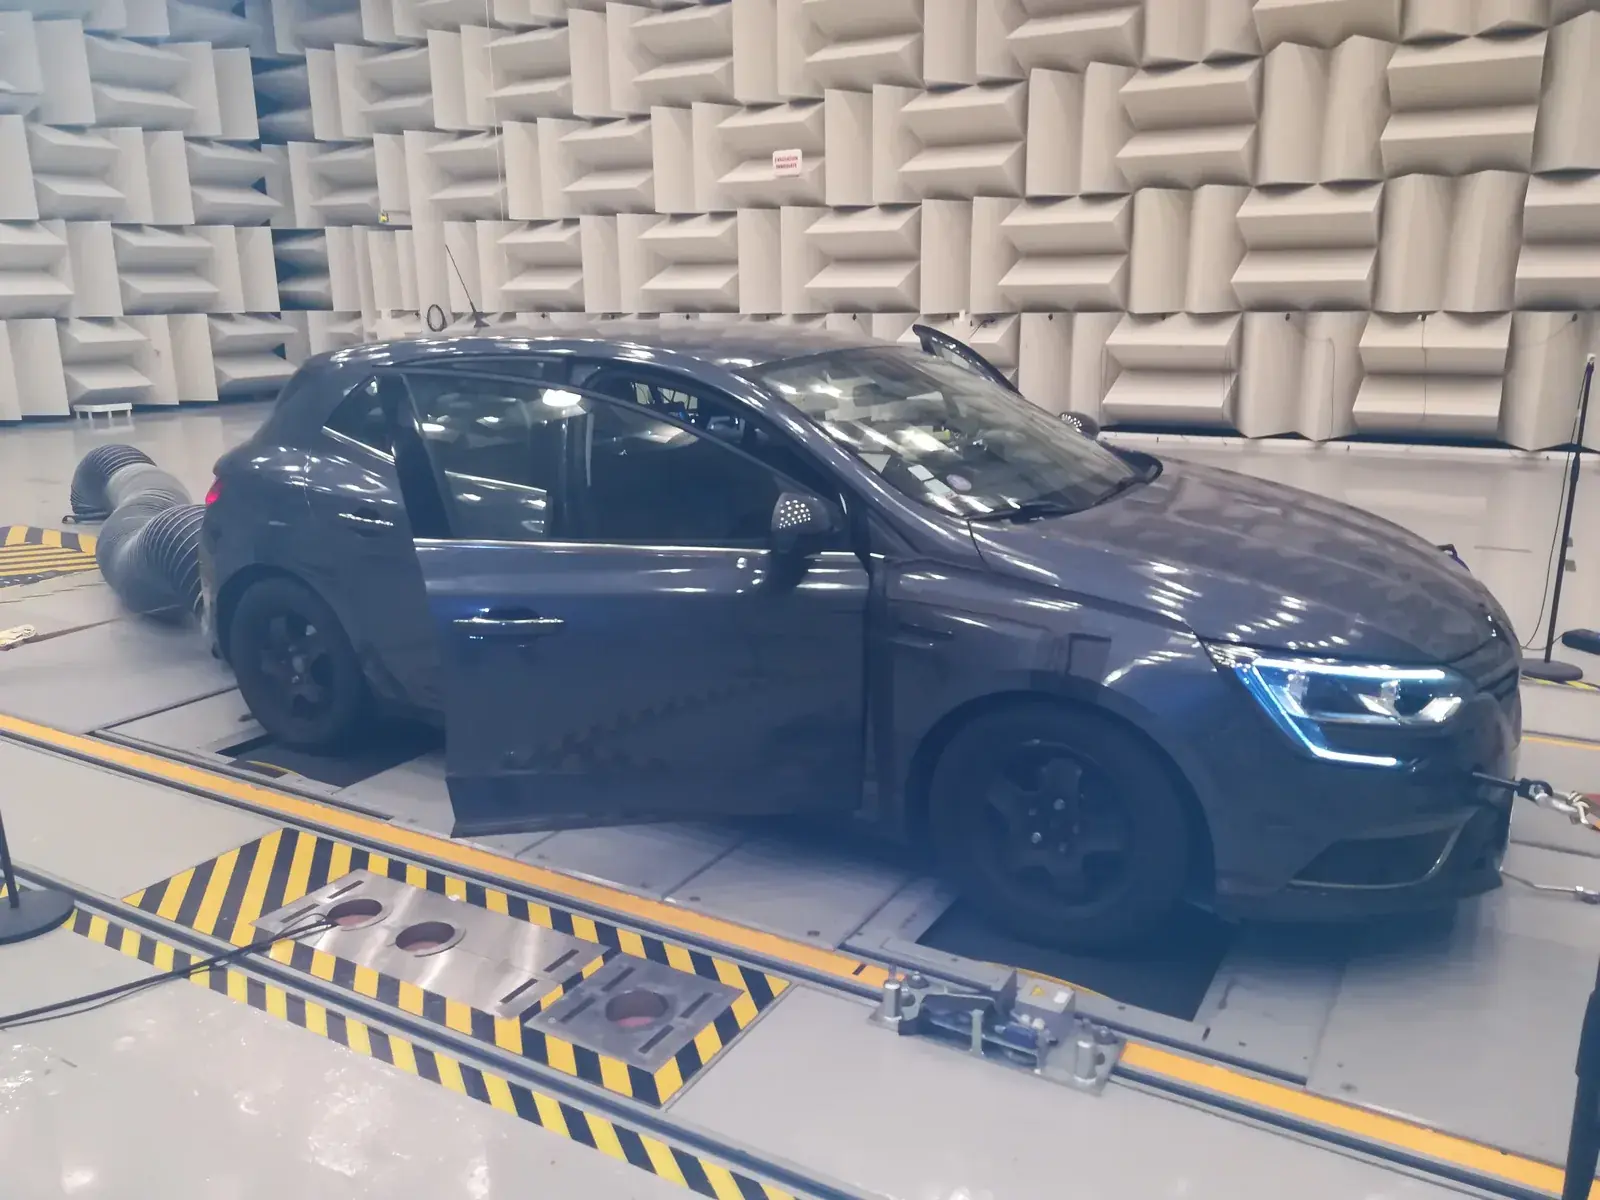 Véhicule sur banc · salle semi-anéchoïque
Une solution pertinente commence par une compréhension juste du problème.
Présentation du problème
Vous nous décrivez le produit, son usage et l'écart constaté avec la performance attendue. Nous recueillons les éléments déjà disponibles : cahier des charges, mesures antérieures, retours des utilisateurs. Cet échange fixe ce que la mesure doit établir.
Rédaction du protocole de mesure
Nous définissons les grandeurs à relever, le nombre de voies, l'emplacement des capteurs et les signaux d'excitation. Le protocole précise aussi les conditions d'essai et le niveau de preuve attendu. Il s'appuie sur les normes applicables lorsqu'elles existent.
Validation du protocole
Nous vous présentons le protocole avant toute intervention. Vous le relisez, vous l'ajustez si besoin, puis vous le validez. La campagne ne démarre qu'après votre accord.
Réalisation de la mesure
Nous instrumentons le système sur son lieu d'usage ou en laboratoire, là où le défaut apparaît. Nous réalisons l'acquisition avec MatFRF, sur plusieurs voies synchronisées. L'instrumentation, le placement des capteurs et les conditions d'ambiance sont consignés pour que la mesure reste reproductible.
Diagnostic de l'origine
Nous analysons les mesures pour remonter à ce qui limite la performance : l'architecture, un composant, un matériau, un réglage ou le traitement numérique. Nous croisons les grandeurs relevées, comme la réponse en fréquence, la cohérence, la distorsion ou les niveaux vibratoires, pour distinguer la cause de ses effets.
Remise des préconisations
Nous vous remettons un rapport qui documente le protocole, les conditions d'essai, les résultats et leurs limites d'interprétation. Il hiérarchise les corrections à engager et précise leurs contraintes de coût et d'intégration. La décision vous revient.
Un rapport d'essai et la correction à engager
- Un rapport qui documente la mesure et l'analyse
Le protocole suivi, les conditions d'essai, les résultats et les limites d'interprétation.
- La préconisation
Ce qu'il faut faire évoluer pour atteindre la performance visée : architecture, composants, matériaux, réglages ou traitement numérique.
- Ce que ce n'est pas
Nous proposons la solution la plus pertinente, nous ne la déployons pas dans cette prestation. Quand elle passe par un de nos algorithmes, elle relève de l'optimisation avec notre Toolbox.
Avant d'engager une mesure
Faut-il amener le produit dans notre laboratoire ?
Pas nécessairement. Nos protocoles sont conçus pour tenir hors du laboratoire, à bord d'un train en circulation, sur une piste d'essai ou dans un atelier en production. Quand le défaut ne se reproduit qu'en usage, c'est en usage qu'il faut le mesurer.
Que se passe-t-il après le rapport ?
Vous décidez sur des bases objectives. Le rapport identifie les facteurs limitant la performance, précise les évolutions possibles et leurs contraintes de coût et d'intégration. Lorsque l'amélioration repose sur le traitement du signal, nous pouvons mobiliser les algorithmes de notre Toolbox pour optimiser le système.
Avec quel matériel mesurez-vous ?
Avec MatFRF, notre outil interne. Il ne demande qu'une carte audio numérique ASIO standard, aucun matériel propriétaire n'est imposé par la chaîne.
Ouvrir les explications techniques
Quelles grandeurs sont mesurées
Avec MatFRF, selon ce que le produit doit prouver :
- grandeurs physiques, sur plusieurs voies synchronisées : pression acoustique, accélération, vitesse, déplacement, force, tension et courant ;
- signaux : forme d'onde, densité spectrale de puissance, niveaux par bandes d'octave et de tiers d'octave, spectrogramme ;
- fonctions de transfert : réponse impulsionnelle, gain et phase (réponse en fréquence), gain par bandes d'octave et de tiers d'octave, retard de groupe, courbe énergie-temps, cohérence, impédance ;
- distorsion harmonique totale ;
- acoustique des salles : temps de réverbération (RT, selon l'ISO 3382-2), temps de décroissance initiale (EDT), clarté (C50, C80), définition (D50) ;
- intelligibilité de la parole (STI, selon l'EN 60268-16).
La distorsion harmonique, notée THD, mesure ce que le système ajoute au signal qu'on lui envoie. Chaque grandeur est relevée selon un protocole adapté et, lorsque nécessaire, selon les normes applicables.
Ce que veut dire une mesure reproductible
Une mesure est reproductible lorsqu'une autre équipe, en suivant le protocole écrit, retrouve le même résultat sur le même produit. Cela suppose de consigner l'instrumentation, le placement des capteurs, les signaux employés et les conditions d'ambiance. C'est aussi ce qui rend deux campagnes comparables à un an d'intervalle.
Mesure, caractérisation et modélisation
La mesure relève ce que fait le système. La caractérisation en tire ses grandeurs propres, celles qui ne dépendent pas des conditions d'essai. La modélisation prédit son comportement dans une configuration qui n'a pas encore été construite. Les trois servent le même but : identifier les limites de performance et évaluer les pistes d'amélioration.